E é também a rubrica que mais frequentemente se gere sem o rigor que merece. Os erros na cadeia de fornecimento de FF&E são a principal causa de atrasos na abertura de hotéis, de custos de remodelação imediata por peças defeituosas, e de discrepâncias entre o projecto desenhado e o hotel inaugurado. No mercado hoteleiro de luxo em Portugal, onde a procura internacional exige padrões de qualidade crescentes, esses erros têm um custo reputacional que supera frequentemente o custo económico directo.
Este artigo analisa como funciona a cadeia de fornecimento de FF&E em projectos hoteleiros de luxo em Portugal, quais são as fases críticas, quais os erros mais frequentes e como evitá-los.
As fases do processo de FF&E e os seus prazos reais
O processo de FF&E num projecto hoteleiro tem seis fases com prazos interdependentes. A compressão de qualquer uma delas impacta todas as seguintes de forma multiplicadora.
Fase 1: Especificação. O estúdio de interiorismo define cada peça com precisão: modelo, dimensões, material, acabado, referência de tecido com martindale e classificação de resistência ao fogo, referência de cor com coordenadas RAL ou Pantone, e documentação de certificações requeridas. Esta fase ocupa entre 6 e 10 semanas num projecto de hotel boutique de 20-30 quartos. Saltá-la ou abreviá-la produz encomendas incorrectas e rejeições em fábrica.
Fase 2: Pedido de proposta e selecção de fornecedor. A especificação é enviada a três ou quatro fabricantes qualificados para receber propostas comparáveis. A comparação deve fazer-se sobre a mesma especificação — não sobre o preço por peça sem considerar as diferenças de material ou acabado. Esta fase ocupa entre 3 e 5 semanas. A pressão para fechar rapidamente leva frequentemente a comparar propostas sobre especificações diferentes, produzindo uma selecção aparentemente económica que resulta num produto de menor qualidade do esperado.
Fase 3: Aprovação de amostras. O fabricante seleccionado produz uma ou duas peças piloto para aprovação do estúdio de interiorismo e do cliente. Esta fase não é negociável em projectos de luxo e ocupa entre 4 e 8 semanas. Os projectos que omitem a aprovação de amostras para ganhar tempo descobrem as discrepâncias de qualidade quando toda a produção já foi entregue — o que obriga a negociações complexas com o fornecedor ou à aceitação de um resultado inferior ao especificado.
Fase 4: Produção. Uma vez aprovadas as amostras, o fabricante inicia a produção da encomenda completa. Para mobiliário contract de qualidade em Portugal, os prazos habituais são: poltronas e cadeiras estofadas, 8-12 semanas; camas e cabeceiras, 10-16 semanas; mesas e aparadores em madeira maciça, 12-20 semanas; luminárias à medida, 14-24 semanas. O expediting — produção acelerada com custo adicional — reduz os prazos entre 20% e 30%, nunca mais.
Fase 5: Inspecção e controlo de qualidade em fábrica. Antes do envio, o estúdio de interiorismo ou um inspector independente verifica cada peça contra a especificação aprovada: dimensões, acabado, costuras, funcionamento de mecanismos, correspondência de materiais. Esta fase ocupa entre 3 e 7 dias consoante o volume da encomenda. Omiti-la é o erro mais frequente e o que produz os problemas mais onerosos: detectar uma discrepância de qualidade após a instalação custa entre 5 e 10 vezes mais do que detectá-la em fábrica.
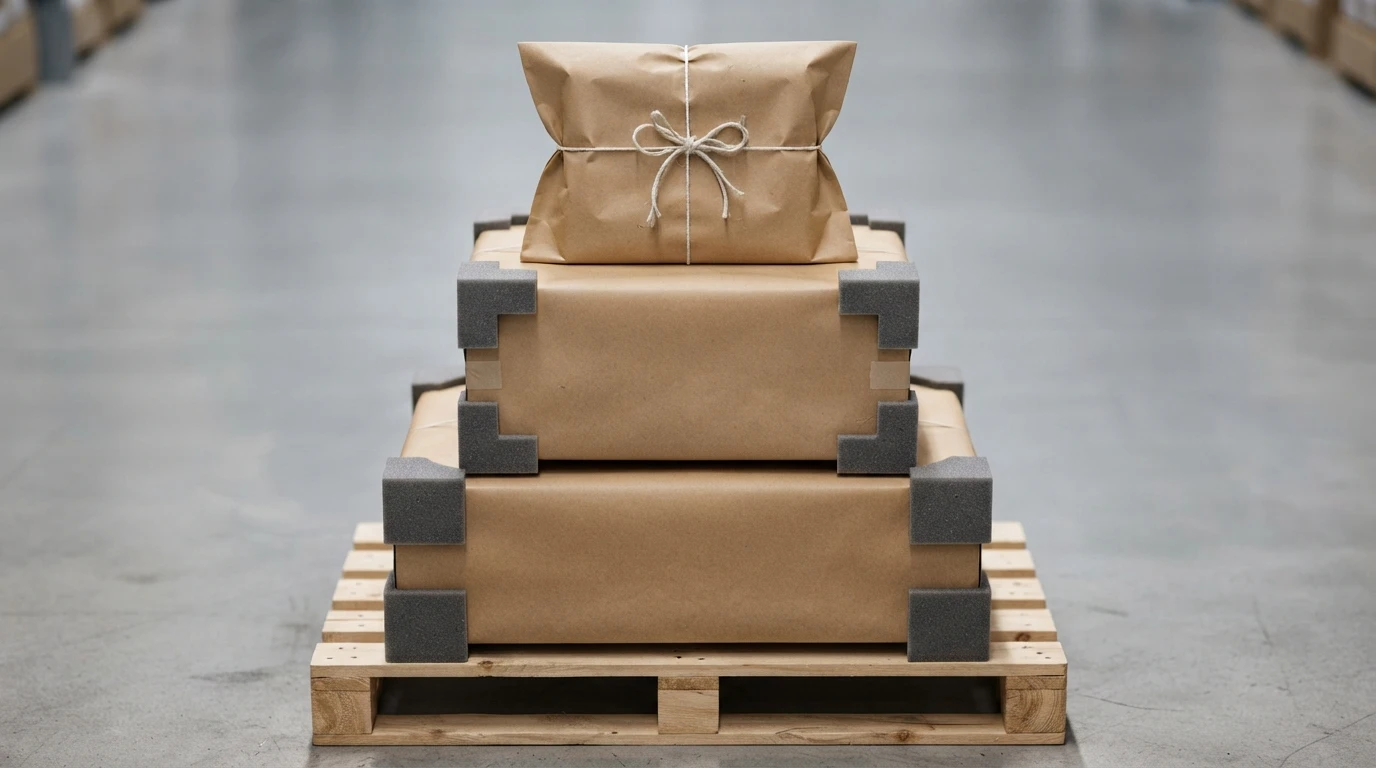
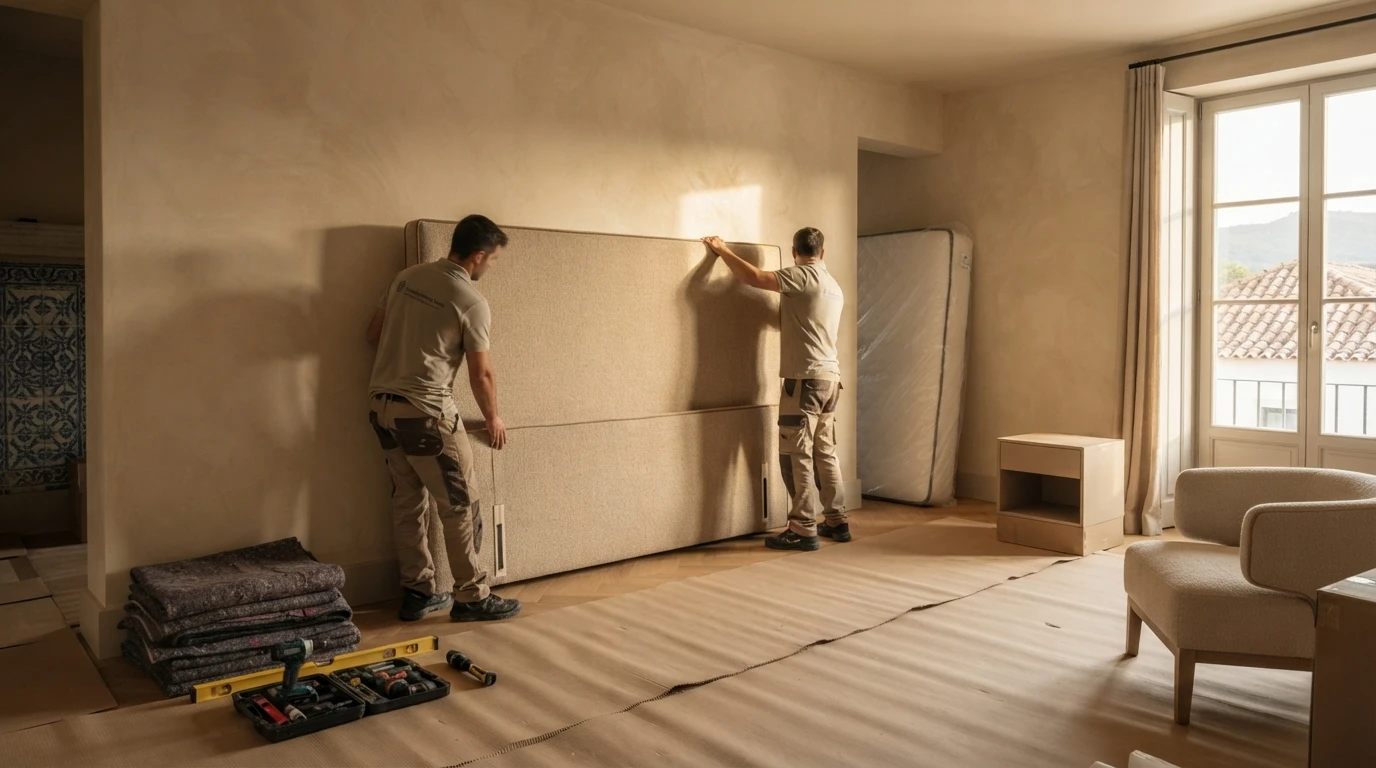
Fase 6: Transporte, recepção e instalação. O transporte do norte de Portugal para qualquer destino no país demora entre 1 e 3 dias. A recepção e instalação num hotel de 30 quartos ocupa entre 2 e 4 semanas com uma equipa de 4-6 instaladores. Os danos durante o transporte são o segundo maior problema operativo no FF&E hoteleiro: a embalagem deve especificar-se com a encomenda, não depois.
O ecossistema de fornecedores de FF&E em Portugal
Portugal tem um cluster de fabrico de mobiliário e FF&E concentrado principalmente no norte do país — Paços de Ferreira, Paredes, Braga, Guimarães — que é o terceiro maior da Europa em volume de exportação. Esse cluster tem capacidade para produzir praticamente qualquer peça de mobiliário hoteleiro com qualidade de luxo e prazos competitivos face à Itália ou à Alemanha.
A estrutura do mercado tem três níveis relevantes para projectos hoteleiros de luxo. Os fabricantes integrados — como a Premium Hotel Interiors — produzem FF&E completo para projectos hoteleiros, da concepção à instalação, com capacidade de gestão logística incluída. São a opção mais eficiente para projectos de mais de 50 quartos onde a coordenação entre categorias de produto é crítica. As marcas de design com capacidade de produção contract — LUXXU, Domkapa, Laskasas, TGV Interiores — combinam identidade de design com capacidade de produção em série para hotelaria. Os fabricantes especializados por categoria — estofaria, madeira, metal, iluminação — produzem com maior profundidade na sua categoria específica mas requerem coordenação entre múltiplos fornecedores, o que aumenta a complexidade de gestão.
A vantagem comparativa do cluster português face à Ásia ou à Europa de Leste não é apenas o custo — que é competitivo mas não o mais baixo do mercado — mas a capacidade de personalização em volumes médios (entre 20 e 200 unidades), a proximidade geográfica que facilita as visitas de controlo, e o cumprimento das normas europeias de resistência ao fogo sem custo adicional.
Os erros mais frequentes e como evitá-los
1. Especificação incompleta. Solicitar proposta com descrições genéricas sem referência de tecido, martindale, dimensões exactas nem classificação de fogo. A solução: especificação técnica completa com fichas de produto por peça antes de solicitar proposta.
2. Selecção por preço sem controlo de qualidade. Escolher o fornecedor mais barato sem verificar a sua capacidade de produção para o padrão requerido. A solução: exigir referências de projectos hoteleiros de cinco estrelas e realizar visita à fábrica antes de adjudicar.
3. Omissão da amostra piloto. Avançar directamente para produção sem aprovação de amostras para ganhar tempo. A solução: amostra piloto obrigatória, assinada pelo cliente, antes de autorizar a produção.
4. Inspecção no destino em vez de em fábrica. Aceitar o material à recepção no hotel sem verificação prévia antes do envio. A solução: inspecção obrigatória em fábrica antes do envio, com acta assinada pelo inspector e pelo fornecedor.
5. Gestão descoordenada entre categorias de fornecedor. Comprar camas a um fornecedor, cabeceiras a outro, estofados a um terceiro e luminárias a um quarto, sem um coordenador de projecto que gira os prazos de forma integrada. A solução: designar um responsável de FF&E com autoridade para coordenar todos os fornecedores e resolver incidências.
O orçamento de FF&E: como estruturá-lo sem surpresas
O orçamento de FF&E num hotel de luxo em Portugal tem uma estrutura padrão que o mercado consolidou nos últimos anos. Intervalos por categoria para um hotel boutique de quatro ou cinco estrelas com orçamento de FF&E entre 400.000 e 800.000 euros: mobiliário de quartos (camas, cabeceiras, mesas-de-cabeceira, secretárias, cadeiras, roupeiros), 35-45% do total; iluminação, 8-12%; têxteis (roupa de cama, cortinas, estofados, tapetes), 12-18%; casa de banho (acessórios, espelhos, complementos), 6-10%; zonas comuns (lobby, restaurante, spa, corredores), 15-25%; contingência: mínimo 10%.
A contingência de 10% é o elemento mais frequentemente eliminado na negociação do orçamento e o mais necessário na prática. Os projectos sem contingência de FF&E que encontram um defeito de produção em 5% das peças — o que é estatisticamente normal — vêem-se forçados a fazer cortes noutras rubricas ou a abrir o hotel com deficiências. O custo por quarto de FF&E num hotel de quatro estrelas em Portugal oscila entre 15.000 e 30.000 euros. Num hotel de cinco estrelas boutique, entre 30.000 e 70.000 euros.
O design de interiores e a gestão de FF&E para hotéis em Espanha e Portugal é uma das especialidades da Véline Interiors. Se tem um projecto em desenvolvimento e pretende avaliar a cadeia de fornecimento com critério, a conversa está aberta.
Véline Interiors · Hospitality Design
Tem um projecto hoteleiro em Portugal?
Gerimos a cadeia de fornecimento de FF&E com critério técnico e de design, sem perder qualidade nem prazo.
Apresente o seu projecto →