Y es también la partida que más frecuentemente se gestiona sin el rigor que merece. Los errores en la cadena de suministro de FF&E son la causa principal de retrasos en la apertura de hoteles, de costes de reforma inmediata por piezas defectuosas, y de discrepancias entre el proyecto diseñado y el hotel inaugurado. En el mercado hotelero de lujo de Portugal, donde la demanda internacional exige estándares de calidad crecientes, esos errores tienen un coste reputacional que supera con frecuencia el coste económico directo.
Este artículo analiza cómo funciona la cadena de suministro de FF&E en proyectos hoteleros de lujo en Portugal, qué fases son críticas, qué errores son más frecuentes y cómo evitarlos.
Las fases del proceso de FF&E y sus plazos reales
El proceso de FF&E en un proyecto hotelero tiene seis fases con plazos interdependientes. La compresión de cualquiera de ellas impacta en todas las siguientes de forma multiplicadora.
Fase 1: Especificación. El estudio de interiorismo define cada pieza con precisión: modelo, dimensiones, material, acabado, referencia de tejido con martindale y clasificación de resistencia al fuego, referencia de color con coordenadas RAL o Pantone, y documentación de certificaciones requeridas (BIFMA, GREENGUARD, clasificación de fuego M1 o equivalente europeo). Esta fase ocupa entre 6 y 10 semanas en un proyecto de hotel boutique de 20-30 habitaciones. Saltarla o abreviarla produce pedidos incorrectos y rechazos en fábrica.
Fase 2: Solicitud de oferta y selección de proveedor. La especificación se envía a tres o cuatro fabricantes cualificados para recibir ofertas comparables. La comparación de ofertas debe hacerse sobre la misma especificación —no sobre el precio por pieza sin considerar las diferencias de material o de acabado. Esta fase ocupa entre 3 y 5 semanas. La presión por cerrar rápido lleva frecuentemente a comparar ofertas sobre especificaciones diferentes, lo que produce una selección aparentemente económica que resulta en un producto de menor calidad del esperado.
Fase 3: Aprobación de muestras. El fabricante seleccionado produce una o dos piezas piloto para aprobación del estudio de interiorismo y del cliente. Esta fase es no negociable en proyectos de lujo y ocupa entre 4 y 8 semanas. Los proyectos que omiten la aprobación de muestras para ganar tiempo descubren las discrepancias de calidad cuando ya está toda la producción entregada, lo que obliga a negociaciones complejas con el proveedor o a aceptar un resultado inferior al especificado.
Fase 4: Producción. Una vez aprobadas las muestras, el fabricante inicia la producción del pedido completo. Para mobiliario contract de calidad en Portugal, los plazos habituales son: sillones y butacas tapizadas, 8-12 semanas; camas y cabeceros, 10-16 semanas; mesas y aparadores en madera maciza, 12-20 semanas; luminarias a medida, 14-24 semanas. Esos plazos son para producción estándar sin expediting. El expediting —producción acelerada con coste adicional— reduce los plazos entre un 20% y un 30%, nunca más.
Fase 5: Inspección y control de calidad en fábrica. Antes del envío, el estudio de interiorismo o un inspector independiente verifica cada pieza contra la especificación aprobada: dimensiones, acabado, costuras, funcionamiento de mecanismos, correspondencia de materiales. Esta fase ocupa entre 3 y 7 días según el volumen del pedido. Omitirla es el error más frecuente y el que produce los problemas más costosos: detectar una discrepancia de calidad después de la instalación cuesta entre 5 y 10 veces más que detectarla en fábrica.
Fase 6: Transporte, recepción e instalación. El transporte desde el norte de Portugal a cualquier destino en el país tarda entre 1 y 3 días. La recepción e instalación en un hotel de 30 habitaciones ocupa entre 2 y 4 semanas con un equipo de 4-6 instaladores. Los daños durante el transporte son el segundo mayor problema operativo en FF&E hotelero: el embalaje debe especificarse junto con el pedido, no después.
El ecosistema de proveedores de FF&E en Portugal
Portugal tiene un cluster de fabricación de mobiliario y FF&E concentrado principalmente en el norte del país —Paços de Ferreira, Paredes, Braga, Guimarães— que es el tercero más grande de Europa en términos de volumen de exportación. Ese cluster tiene capacidad para producir prácticamente cualquier pieza de mobiliario hotelero con calidad de lujo y plazos competitivos respecto a Italia o Alemania.
La estructura del mercado tiene tres niveles relevantes para proyectos hoteleros de lujo. Los fabricantes integrados —como Premium Hotel Interiors, Mobilinox o Frama— producen FF&E completo para proyectos hoteleros: desde el diseño hasta la instalación, con capacidad de gestión logística incluida. Son la opción más eficiente para proyectos de más de 50 habitaciones donde la coordinación entre categorías de producto es crítica. Las marcas de diseño con producción contract —LUXXU, Domkapa, Laskasas, TGV Interiores— combinan identidad de diseño con capacidad de producción en serie para hotelería. Son la opción para proyectos donde el posicionamiento de marca del hotel incluye nombres reconocibles en el FF&E. Los fabricantes especializados por categoría —tapicería, madera, metal, iluminación— producen con mayor profundidad en su categoría específica pero requieren coordinación entre múltiples proveedores, lo que aumenta la complejidad de gestión.
La ventaja comparativa del cluster portugués respecto a Asia o Europa del Este no es solo el coste —que es competitivo pero no el más bajo del mercado— sino la capacidad de personalización en volúmenes medianos (entre 20 y 200 unidades), la proximidad geográfica que facilita las visitas de control, y el cumplimiento de las normativas europeas de resistencia al fuego sin coste adicional.
Los errores más frecuentes y cómo evitarlos
Los cinco errores más frecuentes en la cadena de suministro de FF&E hotelero en Portugal, con su coste real aproximado:
1. Especificación incompleta. Solicitar oferta con descripciones genéricas —"butaca tapizada en tela, color gris"— sin referencia de tejido, martindale, dimensiones exactas ni clasificación de fuego. El proveedor cotiza lo que interpreta, no lo que el proyecto necesita. Coste del error: reforma del pedido completo o aceptación de material de calidad inferior. Solución: especificación técnica completa con fichas de producto por pieza antes de solicitar oferta.
2. Selección por precio sin control de calidad. Elegir al proveedor más barato sin verificar su capacidad de producción para el estándar requerido. Un proveedor que no ha trabajado con hoteles de cinco estrellas antes no tiene los procesos de control de calidad necesarios. Coste del error: entre el 15% y el 30% del pedido en piezas defectuosas que hay que reponer. Solución: solicitar referencias de proyectos hoteleros de cinco estrellas y realizar visita a fábrica antes de adjudicar.
3. Omisión de la muestra piloto. Aceptar la oferta del proveedor y pasar directamente a producción para ganar tiempo. Las discrepancias de color, textura y acabado entre lo especificado y lo producido son habituales incluso en proveedores de calidad. Coste del error: hasta el 100% del coste del pedido si la discrepancia es inaceptable y el hotel ya ha fijado fecha de apertura. Solución: muestra piloto obligatoria, firmada por el cliente, antes de autorizar la producción.
4. Inspección en destino en lugar de en fábrica. Aceptar el material al recibirlo en el hotel sin haberlo verificado antes del envío. Cuando se detectan defectos en destino, el margen de maniobra es mínimo: el proveedor argumenta daños de transporte, la reposición requiere semanas y el calendario de apertura no espera. Coste del error: entre 5.000 y 50.000 euros en reposiciones urgentes más el coste de retraso de apertura. Solución: inspección obligatoria en fábrica antes del envío, con acta firmada por inspector y proveedor.
5. Gestión descoordinada entre categorías de proveedor. Comprar camas a un proveedor, cabeceros a otro, tapizados a un tercero y luminarias a un cuarto, sin un coordinador de proyecto que gestione los plazos de forma integrada. Los retrasos en una categoría afectan a la instalación de todas las demás. Coste del error: semanas de retraso en la apertura y costes de instaladores parados. Solución: designar un responsable de FF&E —interno o externo al estudio de interiorismo— con autoridad para coordinar todos los proveedores y resolver incidencias.
El presupuesto de FF&E: cómo estructurarlo sin sorpresas
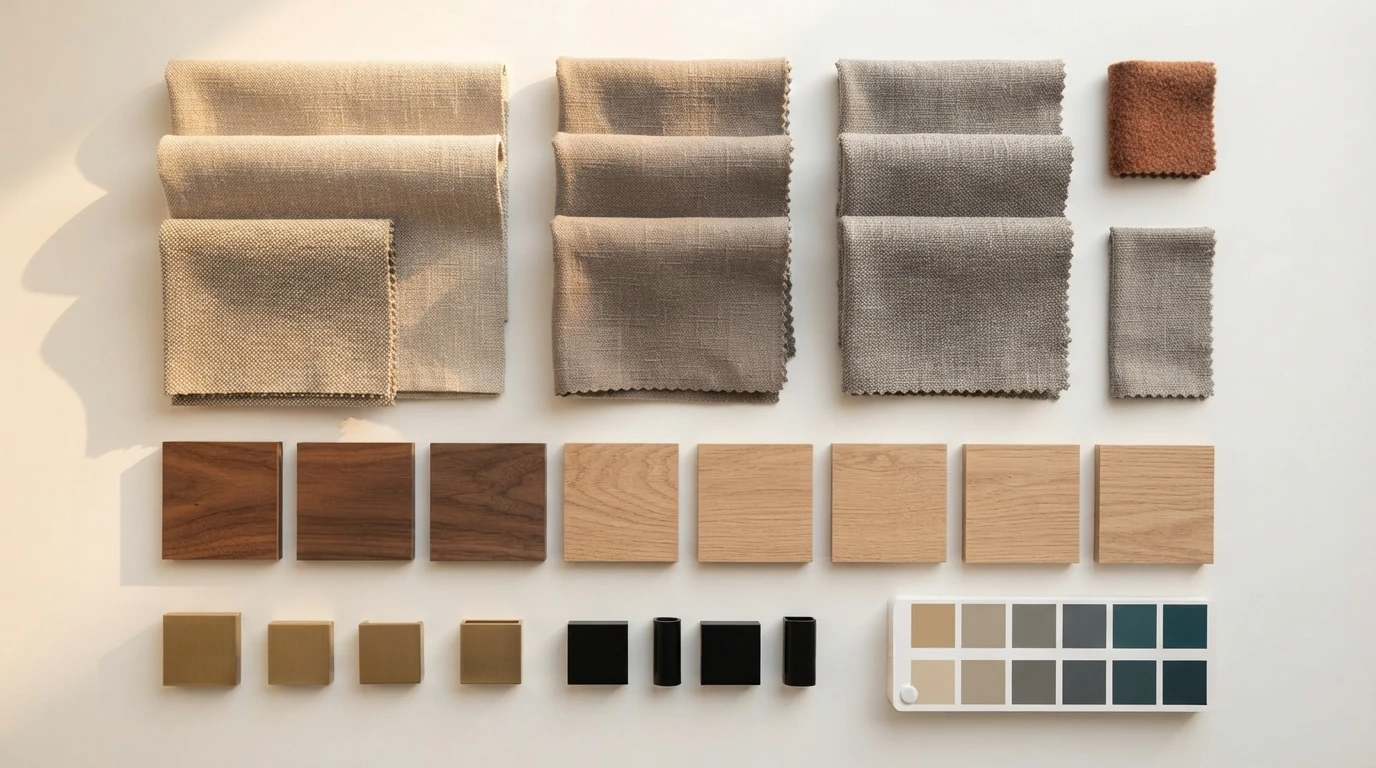
El presupuesto de FF&E en un hotel de lujo en Portugal tiene una estructura estándar que el mercado ha consolidado en los últimos años. Los rangos por categoría, para un hotel boutique de cuatro o cinco estrellas en Portugal con presupuesto de FF&E entre 400.000 y 800.000 euros:
Mobiliario de habitaciones (camas, cabeceros, mesitas, escritorios, sillas, armarios): entre el 35% y el 45% del presupuesto total de FF&E. Iluminación (apliques, lámparas de pie, luminarias de techo por habitación): entre el 8% y el 12%. Textiles (ropa de cama, cortinas, tapizados, alfombras): entre el 12% y el 18%. Baño (accesorios, espejos, complementos): entre el 6% y el 10%. Zonas comunes (lobby, restaurante, spa, pasillos): entre el 15% y el 25%. Contingencia: mínimo el 10%.
La contingencia del 10% es el elemento más frecuentemente eliminado en la negociación del presupuesto y el más necesario en la práctica. Los proyectos sin contingencia de FF&E que encuentran un defecto de producción en el 5% de las piezas —lo que es estadísticamente normal— se ven forzados a hacer recortes en otras partidas o a abrir el hotel con deficiencias.
El coste por habitación de FF&E en un hotel de cuatro estrellas en Portugal oscila entre 15.000 y 30.000 euros. En un hotel de cinco estrellas boutique, entre 30.000 y 70.000 euros. En un hotel con ambición de Michelin Key o de Relais & Châteaux, puede superar los 90.000 euros por habitación cuando se incluyen piezas de autor, materiales nobles en toda la superficie y zonas comunes de alto estándar.
El diseño de interiores y la gestión de FF&E para hoteles en España y Portugal es una de las especialidades de Véline Interiors. Si tiene un proyecto en desarrollo y quiere evaluar la cadena de suministro con criterio, la conversación está abierta.
Véline Interiors · Hospitality Design
¿Tiene un proyecto hotelero en Portugal?
Gestionamos la cadena de suministro de FF&E con criterio técnico y de diseño, sin perder calidad ni plazo.
Presenta tu proyecto →